
Harðslípandi flúxkjarnavírer mikið notað til viðgerða og framleiðslu á slitþolnum hlutum í námuvinnslu, mulningi, stálvalsun og sementsiðnaði, svo sem mulningshamrum, fóðringum, rennum, heitvalsunarvalsum og stuðningsvalsum fyrir snúningsofna. Afköst þess hafa bein áhrif á endingartíma vinnuhluta, þannig að viðskiptavinir einbeita sér að eftirfarandi helstu tæknilegum vísbendingum.
Fyrst og fremst er hörkustigið eftir yfirborðssuðu, sem er gefið upp með HRC, mikilvægasti mælikvarðinn. Algengar hörkugráður eru HRC 55–58 og HRC 60–65. Mismunandi hörkugráður eru þróaðar fyrir mismunandi vinnuskilyrði: núningþol við stofuhita, háhitaþol fyrir heitvalsaðar rúllur, mikil höggþol og hreint slípandi slitþol. Það skal tekið fram að vírformúlur eru sérsniðnar sérstaklega. Ekki er hægt að nota hörkugráðuna fyrir höggþunga mulningshamra, hörkugráðuna fyrir hreint slípandi slit á rennum og fóðringu og háhitagráðuna fyrir heitvalsaðar rúllur til skiptis.
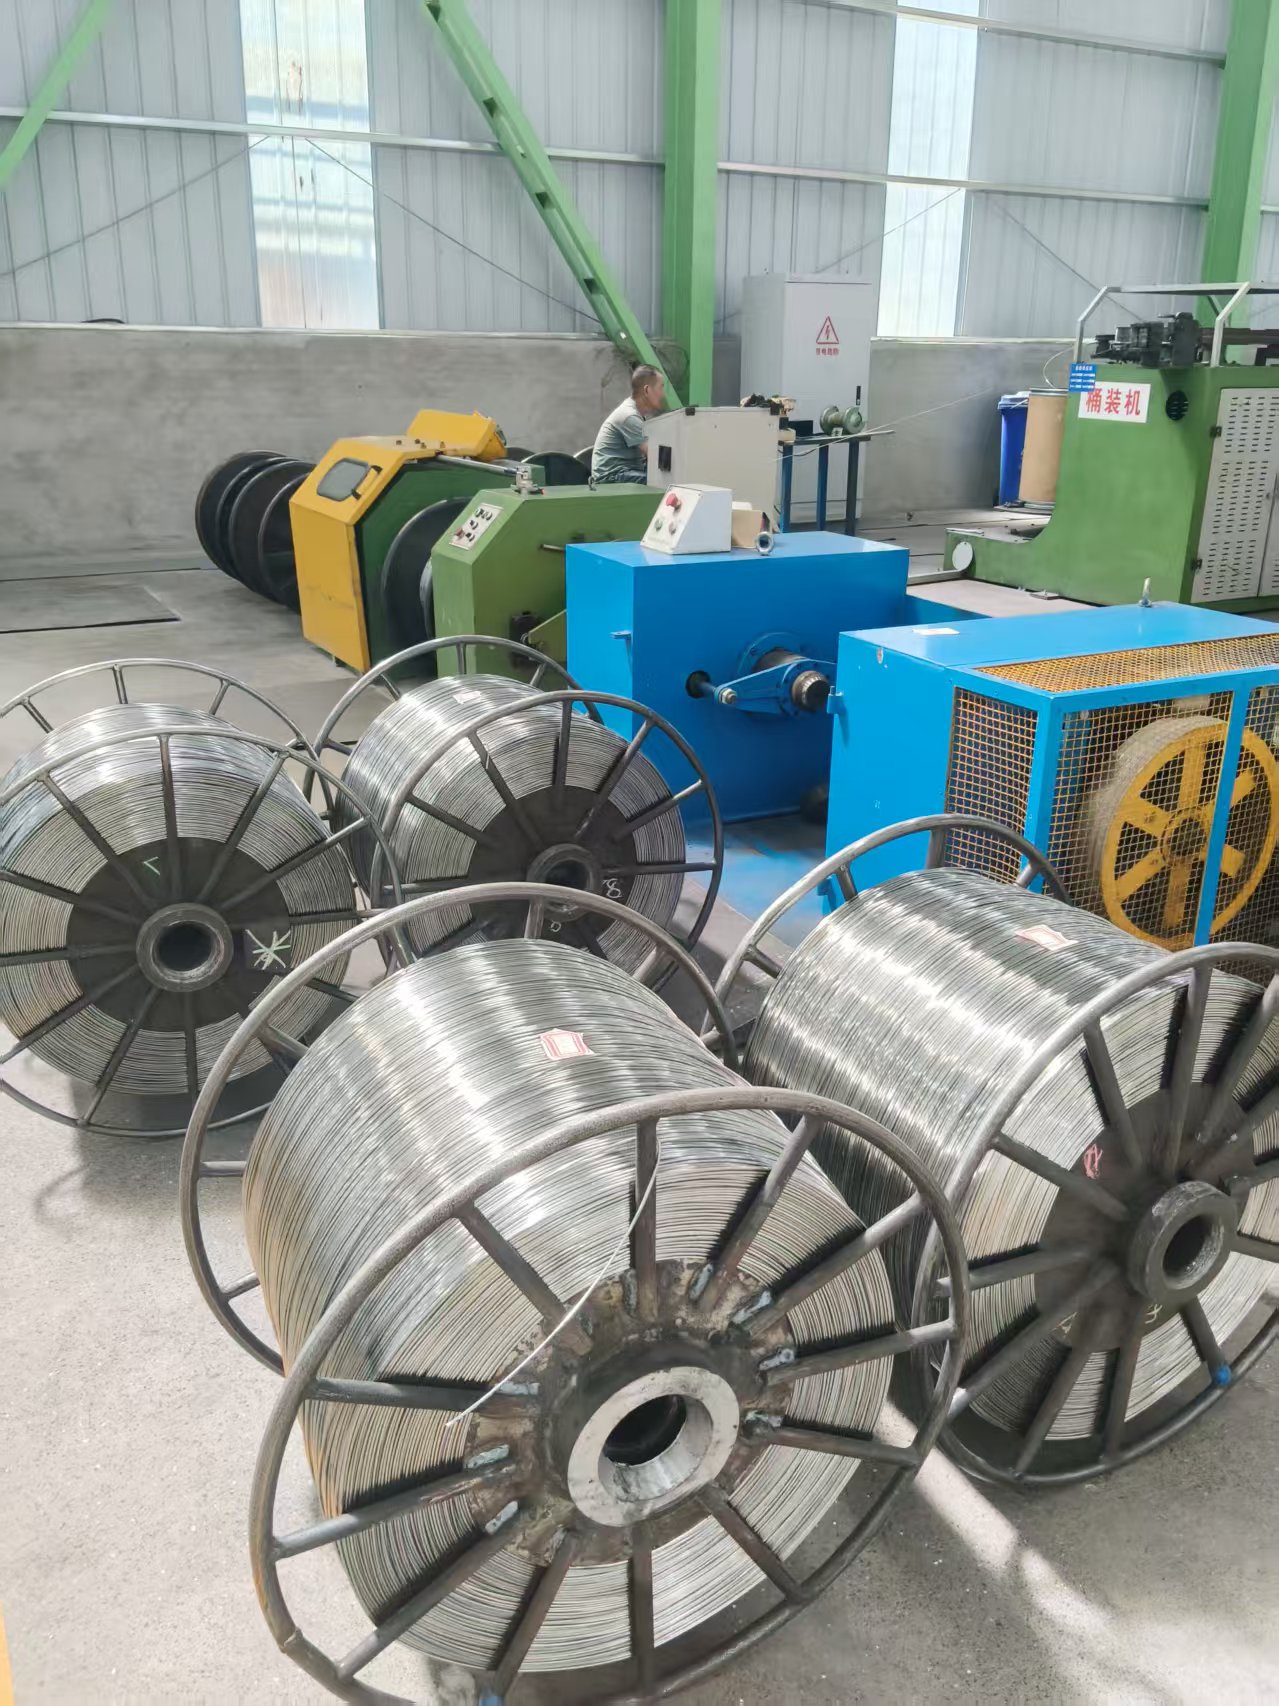
Í öðru lagi er strangt eftirlit með málmfræðilegri uppbyggingu og efnasamsetningu. Innihald Cr, C, Nb, Mo og V er nákvæmlega stillt í samræmi við hönnunarkröfur. Fáanlegar gerðir eru meðal annars wolframkarbíð samsett stál, steypujárn með háu króminnihaldi, martensítískt og austenítískt ryðfrítt stál. Fyrir erlenda námuvinnslu- og málmvinnsluviðskiptavini er hægt að útvega efnisprófunarvottorð (MTC) ef óskað er til að staðfesta efnasamsetninguna.
Sprunguviðkvæmni er annað mikilvægt áhyggjuefni, sérstaklega fyrir stór vinnustykki eins og þungar valsar og þykkar steypur. Kaupendur munu athuga hvort yfirborðslagið eigi til að springa, hvort fjöllaga yfirborðssuðu sé möguleg og hvort forhitun og eftirsuðuvarðveisla sé nauðsynleg meðan á suðuferlinu stendur. Óeðlileg sprunguviðnám mun leiða til snemmbúinnar flögnunar og bilunar á hörðu áferðarlaginu.
Viðskiptavinir fylgjast einnig vel með endingartíma vörunnar. Þeir bera yfirleitt saman endingartíma hennar við vörur frá öðrum birgjum. Gögn um notkun á vettvangi og raunveruleg vinnubrögð á mulningsvélum, völsunarrúllum og stuðningsrúllum úr snúningsofni eru mikilvægar heimildir fyrir mat þeirra.
Auk þess er ekki hægt að hunsa notagildi suðu. Lykilatriði eru meðal annars suðusprautumagn, gjallfjarlægjanleiki og myndun suðuperla. Flestar stálverksmiðjur og námuvinnslustöðvar nota sjálfvirkan yfirborðssuðubúnað, svo sem opna boga- og kafibogasuðuvélar. Góð samhæfni við sjálfvirk suðukerfi tryggir stöðuga fóðrun, samræmda suðugæði og mikla framleiðsluhagkvæmni.
Birtingartími: 28. október 2026


